


车辆散热器供应商如何控制芯体厚度一致性
散热器在收货检验台上看起来可能完全正确,但一旦进入装配环节,仍可能引发问题。安装点可能对齐,水室可能完好无损,零件号也可能与订单一致。然而,如果芯体厚度比设计要求稍厚或稍薄,影响可能会出现在其他方面:风罩间隙变得紧张,软管走向发生变化,安装支架承受应力,或者紧凑布置的冷却模块中的气流受到改变。
这在重型卡车、工程机械和新能源冷却应用中是一个反复出现的问题,因为散热器芯体并不是单一的实心块体。它是由管材、翅片、集流管、侧板和钎焊接头组成的成型总成。其最终厚度是多个尺寸和工艺条件累积作用的结果。当汽车散热器供应商无法持续控制这一累积尺寸时,名义上相同的零件在不同生产批次之间可能表现不同。
因此,有用的问题不只是“规定的芯体厚度是多少?”而是“哪些条件可以确保实际成品芯体在成型、装配、钎焊、冷却和最终检验后仍处于规定的厚度范围内?”答案所反映的生产纪律,远不止目录中的一个尺寸。
首先正确定义该尺寸
芯体厚度常常被过于随意地讨论。在横流式或下流式散热器中,它通常是指换热矩阵前后方向的距离,即在外侧翅片表面之间的规定位置处测量,或按照图纸基准进行测量。然而,在判断任何数值之前,必须先就测量方法达成一致。
在侧支撑附近测得的数值可能与在芯体中心测得的数值不同。在受压的翅片边缘处测量,与采用受控接触压力测量的结果也可能不同。如果芯体表面在钎焊后略有弯曲,一个角部的结果可能与对角处不同。这些差异并不一定表明存在缺陷;它们可能说明收货团队和制造团队采用了不同的测量基准。
一份完善的图纸或检验说明应清楚规定以下要点:
- 用于测量的两个表面或基准;
- 芯体表面允许的测量位置;
- 该尺寸适用于钎焊前还是钎焊后;
- 允许公差以及任何局部平面度要求;
- 测量工具、接触方式以及对受压翅片的处理方法。
这很重要,因为即使管排间距稳定,如果边缘翅片发生弯折,芯体仍可能显示出误导性的测量结果。反之,视觉上整齐的翅片表面也可能掩盖内部堆叠高度的问题。汽车散热器供应商应能够说明其记录数值与工程要求之间的关系,而不是仅仅表示样品“符合图纸”。
厚度变差实际从何处开始
成品厚度通常在最终检验之前很早就受到影响。第一个来源是来料几何尺寸。管高、翅片高度、翅片节距、翅片材料厚度、集流管槽孔位置和侧板轮廓都会影响装配后的堆叠尺寸。在多排芯体中,每一层管材的微小变化都可能累积。如果某一工艺将每个部件都视为单独合格,却未考虑尺寸累积,仍可能生产出不一致的芯体。
管材几何尺寸尤其值得关注。挤压管或焊接管必须沿其长度保持受控的高度和壁部形状。局部压扁、扭曲或端部不一致的管材,可能在插入后改变两个集流管之间的距离。对于采用多排管材的散热器设计而言,排距变化可能比任一单根管材的尺寸外观更重要。
翅片材料带来不同的风险。翅片本身设计得很薄且柔韧。其百叶窗几何形状和波纹高度不仅影响传热和空气阻力,也影响其在管材之间堆叠时所占据的空间。如果翅片节距发生漂移、波纹高度不稳定,或翅片在成型过程中被拉伸,芯体在宽度方向上可能变得不均匀。过大的搬运压力也会在钎焊前压缩局部区域,使成品表面看起来不均匀。
集流管控制着换热矩阵两端的几何形状。其管槽决定每根管材的位置,并且必须符合规定节距。毛刺、槽孔变形、插入不完全或集流管定位不一致,都可能导致整个堆叠发生偏移。因此,集流管处的尺寸控制不仅仅是水室问题;它是芯体厚度重复性的基础之一。
成型控制应匹配图纸,而不仅是设备设定
常见的采购误区是认为现代成型设备会自动保证部件稳定性。设备能够重复程序设定的运动,但生产一致性还取决于工装磨损、卷材状况、润滑、送料对中、设定验证,以及成型零件离开设备后的处理方式。
对于翅片,供应商应验证实际成型高度和节距,而不应只依赖标称模具设定。工装可能逐渐磨损,材料回弹也会随来料卷材性能而变化。在生产开始时进行抽样有帮助,但不能替代定期的过程检验,尤其是在长时间生产或更换卷材之后。
对于管材,关键在于以能够反映装配行为的方式检验几何尺寸。宽度和高度测量很有用,但还应辅以扭曲、端部变形以及沿管材长度方向重复性的检查。一根管材可能在某一位置符合简单的截面测量要求,却导致其在集流管中的就位不一致。
良好的过程控制还应区分调整与补救。如果操作人员反复通过将装配芯体压入位置来补偿厚度问题,最终尺寸可能暂时看起来合格,但内部应力已被引入。这些应力随后可能在钎焊或热循环过程中释放。更可靠的应对方式,是追溯导致偏差的成型管材、翅片组、集流管、夹具或设定条件。
装配夹具是单个尺寸形成芯体的关键环节
在钎焊之前,芯体仍容易发生移动。在构建堆叠时,管材、翅片、集流管和侧板必须保持受控的位置关系。装配夹具应定位集流管并支撑芯体,同时避免压坏脆弱的翅片表面。其目的不是将不准确的堆叠强行压至目标尺寸,而是在部件连接过程中保持设计的几何形状。
夹具状态对重复性有直接影响。磨损的定位销、损坏的支撑件、松动的夹具或接触面上的积垢,都可能改变集流管和侧板的位置。这些问题可能细微到操作人员仍可装配零件,但会造成不同班次或生产批次之间的厚度漂移。
在评估过程中,了解首件确认是否包括钎焊前芯体厚度,以及夹具验证是否与文件化维护程序相联系,是很有帮助的。回答应涵盖实际控制点:定位面、夹紧顺序、压缩限制,以及钎焊前芯体偏离预定状态时的处置方法。
钎焊前测量尤其有价值,因为它能缩小调查范围。如果芯体在进入炉前厚度就已不一致,根本原因很可能在于材料、成型或装配。如果钎焊前芯体稳定而成品芯体存在差异,则应关注热处理、支撑条件或钎焊后搬运。
钎焊可能改变制造良好的堆叠结构
在铝制散热器生产中,通常采用可控气氛钎焊来形成管材、翅片、集流管和其他部件之间的连接。钎焊周期很重要,因为芯体会被显著加热,装配中的不同部件可能以不同速率膨胀、软化和冷却。稳定的钎焊前尺寸并不能保证相同的成品厚度。
热暴露不均可能导致变形,尤其是在较大的芯体或集流管与侧部结构材料质量不同的设计中。炉内支撑不当可能导致下垂。过度夹紧可能限制自然热位移并留下残余应力。冷却条件也可能影响芯体离开高温区后的平面度和尺寸恢复。
实用的控制方法是针对特定芯体系列建立经验证的炉温工艺,并防止该工艺发生未经控制的变化。这包括装载方向、夹具设计、传送带或载具状态、热曲线验证、适用时的气氛管理,以及钎焊后芯体的搬运规则。当引入新的合金来源、管材几何形状或翅片设计时,不能在未经确认的情况下假定原有工艺仍然适用。
应结合其他钎焊后指标审查厚度。集流管对齐度、芯体表面平面度、侧板位置、接头外观和泄漏测试结果都可提供背景信息。仅关注一个厚度读数可能导致表面性的调整。考察芯体各处的尺寸分布,则能显示问题是局部性的、具有方向性的,还是与特定炉内装载条件相关。
检验应揭示变差,而不是掩盖它
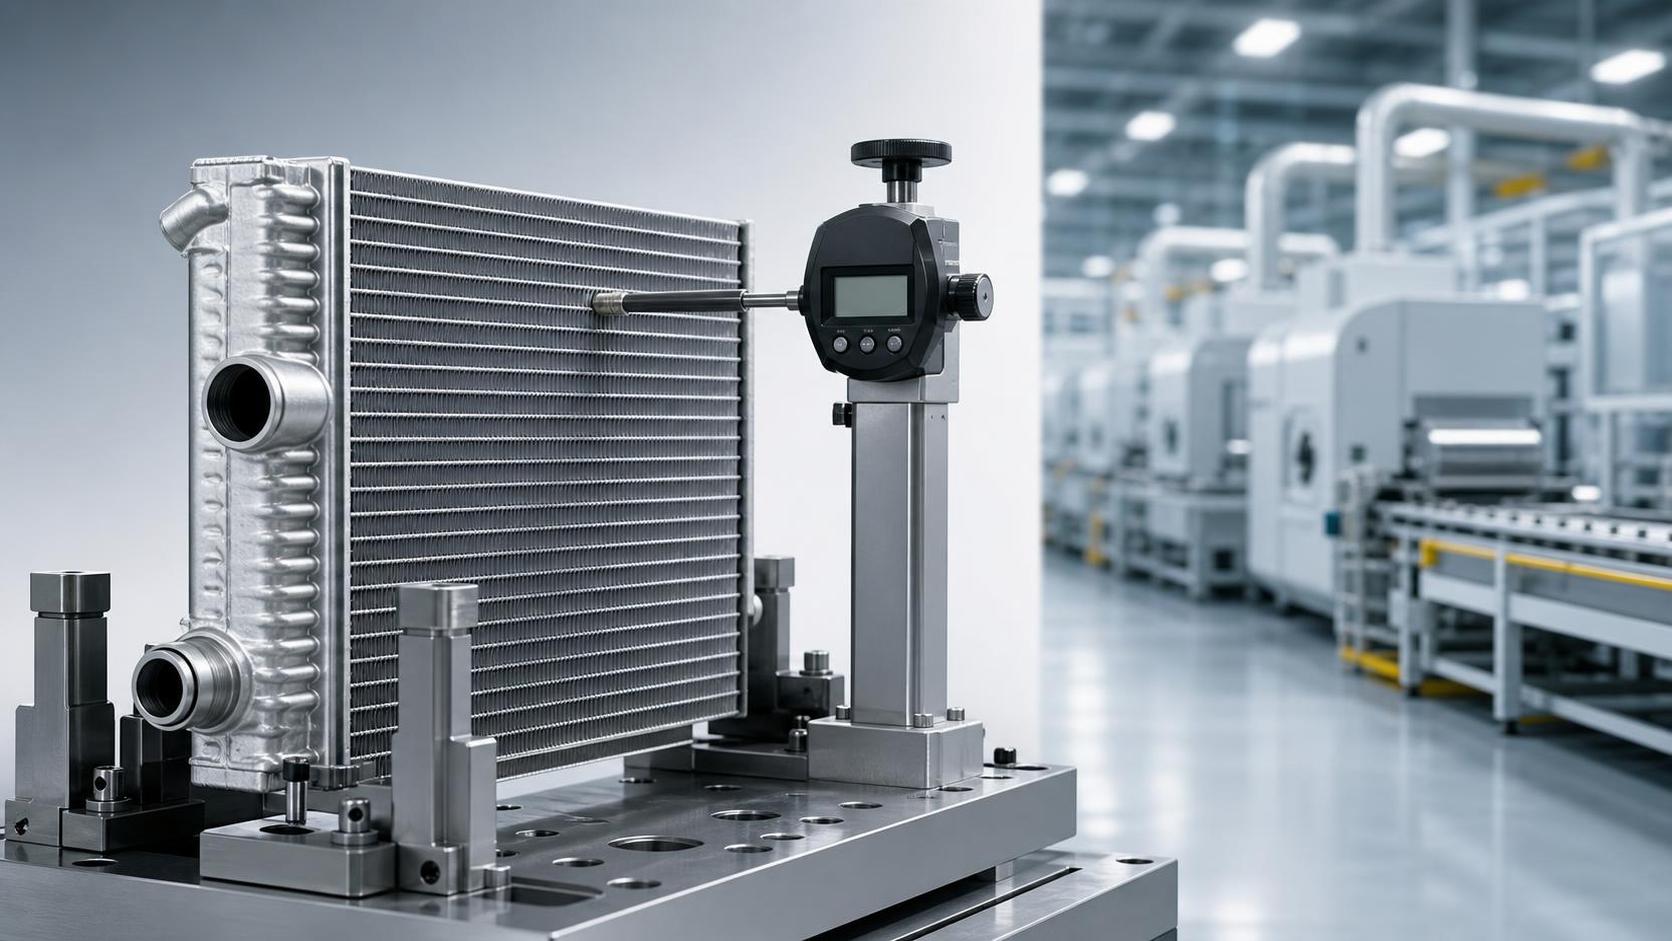
当方法不可重复时,最终检验工位可能造成虚假的信心。例如,直接在脆弱的翅片边缘使用卡尺测量,可能因操作人员的压力和测头位置不同而产生不同结果。更合适的方法可以采用受控夹具、规定接触点、深度规,或适合图纸要求的坐标测量方法。所选方法应避免损伤翅片,同时为所控制的公差提供足够的分辨率。
在多个有意义的位置进行测量时,检验会更有力。仅检查中心位置可能无法发现边缘增厚、角部变形或芯体表面锥度。测量结果的分布通常比单一平均值更具参考意义。如果一侧反复测得较厚,调查人员便可有针对性地检查夹具对中、集流管就位、炉内支撑和材料放置情况。
测量系统纪律同样重要。供应商应了解不同检验员是否能对同一芯体获得可比读数,以及测量工具是否能随时间保持稳定。若作业指导书对放置位置或施力方式留有不一致的空间,仅有校准是不够的。在技术评审中,应要求查看测量方法,而不仅仅是校准标签。
在正确的背景下使用能力证据
过程能力信息可能有用,但不应将其作为孤立数值提出要求。能力结果只有在了解测量方法、抽样周期、生产条件和适用公差时才有意义。基于小规模试制或人工挑选样本得出的结果,不能说明正常批量生产的行为。
可信的汽车散热器供应商能够将尺寸记录与可追溯的生产条件关联起来:材料批次、成型设定、装配夹具、钎焊批次、检验日期以及任何不合格零件的处置。这使得在出现市场反馈或来料问题时可以进行调查,而无需猜测。它也有助于区分一次性的搬运问题和反复出现的工艺偏移。
对于相关的增压空气冷却部件,同样适用这一评估逻辑。在评审诸如适用于 VOLVO FH II 420 的卡车中冷器这样的总成时,应将芯体几何尺寸与装配接口和气流模块布置一并考虑。该部件的功能不同于冷却液散热器,但受控的管材、翅片、集流管、夹具和钎焊关系仍然是尺寸稳定性的核心。
评估供应商控制能力的实用方法
比较供应来源时,应从零件图纸开始,并确定真正影响车辆集成的尺寸。然后要求供应商说明其从来料管材和翅片材料到最终检验的控制路径。具体回答比关于质量管理的笼统说法更有价值。
应寻找规格要求、装配夹具、钎焊方法和最终测量记录之间的清晰关联。询问在何处进行测量、过程读数发生漂移时如何处理,以及如何比较钎焊前和钎焊后的数据。如果回答只关注最终分选,供应商可能只是在发现变差,而不是预防变差。
在实际收货条件下审核样品也是合理的。检查芯体是否从约定基准进行测量,搬运过程中翅片边缘是否受到保护,以及包装是否能防止运输中的压缩。如果成品芯体以会在安装前改变尺寸的方式进行堆放、捆扎或运输,控制良好的工厂工艺也可能被削弱。
芯体厚度一致性归根结底是一个工艺链问题。材料尺寸确定初始条件;成型和夹具控制确定装配几何形状;钎焊决定该几何形状能否经受热处理;而严谨的检验验证最终结果。当这些环节相互连接时,厚度就成为受控特性,而不只是最终进行检查的一个尺寸。